
Metallteile induktiv löten
Ein Induktor kann Wärme gezielt an eine Fügezone bringen. Eine belastbare Lötverbindung entsteht aber erst durch das Zusammenspiel von Werkstoff, Lot, Spalt, Oberfläche und Prozessfolge. Fünf bestehende Anbieter zeigen unterschiedliche Wege von der Wärmequelle bis zur eingerichteten Station.
Die Entscheidung in Kürze
Alle fünf Anbieter beschreiben lokale induktive Lötfunktionen. IEW und Ajax Tocco zeigen konkrete Arbeitsplätze und Handhabungsanlagen; Plustherm, Himmelwerk und eldec verbinden Wärmequelle und Werkzeug mit einer projektspezifischen Auslegung. Entscheidend ist, welche Aufnahme, Gasführung, Regelung und Prüfung tatsächlich mitgeliefert werden. Eine aufgezeichnete Heizkurve ersetzt keine Prüfung der fertigen Fuge. [5][12][2][11][18]
- Für welche Entscheidung
- Eine lokale Induktionslösung für eine definierte Metall-Lot-Verbindung beschaffen oder in eine vorhandene Anlage integrieren.
- Gemeinsame Ausgangslage
- Originalmaterial, Fuge und späteres Qualitätsziel sind festgelegt. Ein qualifizierter Bestandsprozess bleibt eine reale Alternative.
Die Heizzone allein entscheidet noch nicht
Ein gedachter Beschaffungsfall: Eine metallische Anschlussbaugruppe soll mit einem passenden Lot verbunden werden. Die Fuge muss nach dem Abkühlen dicht sein oder die festgelegte mechanische beziehungsweise elektrische Funktion erfüllen. Welche davon zählt, bestimmt der konkrete Auftrag. Das Beispiel ist keine beobachtete Kundenanlage.
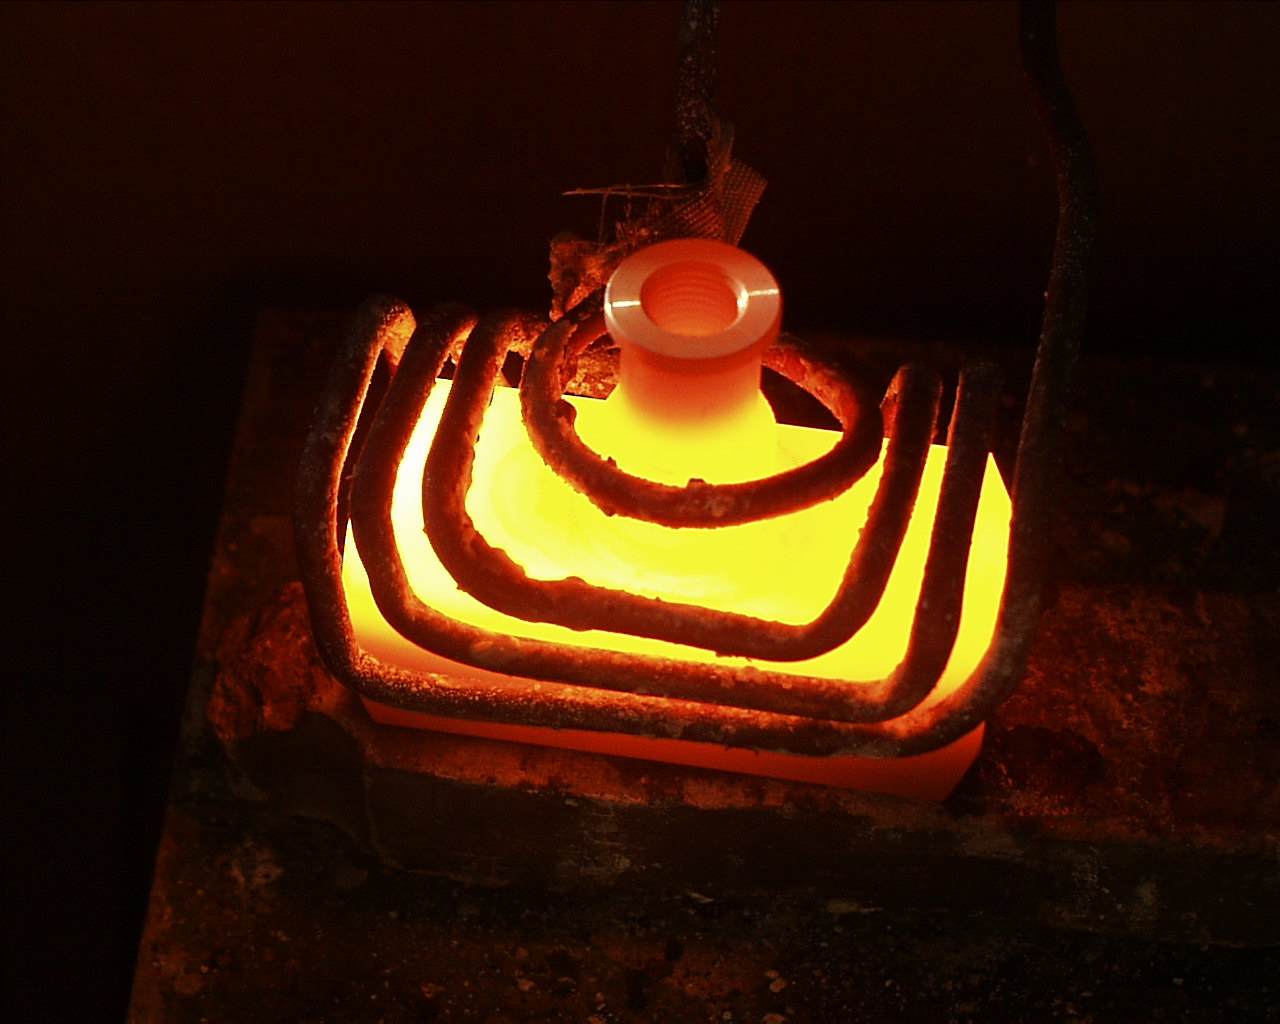
Der Induktor erzeugt ein wechselndes Magnetfeld; im geeigneten metallischen Aufbau entsteht Wärme. Werkzeugform, Abstand und Kopplung beeinflussen die erwärmte Zone. Das Lot muss die vorbereiteten Fügeflächen unter den passenden Temperatur- und Atmosphärenbedingungen benetzen. Die Werkstückaufnahme hält die Lage während Erwärmung und Erstarrung. Eine nominelle Generatorleistung beantwortet diese Aufgabe deshalb noch nicht. [3][6][15]
Bei einer Hartmetallschneide oder einem temperaturempfindlichen Werkzeug kann die zulässige Spitzentemperatur besonders eng sein. Eine Rohrbaugruppe verlangt vielleicht eine abgestimmte Gasfolge und die richtige Rezeptzuordnung. Diese Fälle können dieselbe Wärmequelle nutzen, benötigen aber unterschiedliche Vorrichtungen, Messstellen und Abnahmekriterien. [11][5]
Der Vergleich umfasst vierzehn vorhandene Lötangebote aus fünf bereits porträtierten Unternehmen. Er ist keine vollständige Marktübersicht und kein gemeinsamer Leistungstest. Vakuum-Chargenöfen, Härten, Schrumpffügen, Schmelzschweißen und Elektronik-Reflow liegen außerhalb dieser lokalen Lötentscheidung.
Metallteile induktiv löten
Wählen Sie Anlagenumfang, Atmosphäre und Prüfstrategie. Der Vergleich zeigt dokumentierte Beiträge, nötige Ergänzungen und noch zu bestätigende Anforderungen. Mit der Merkliste lässt sich die Ansicht eingrenzen.
Wärmequelle, Lötplatz und Zelle getrennt bestellen
Einbau in die eigene Anlage. Plustherm beschreibt neben der lokalen Lötanwendung auch Sonderstationen mit Leitsystem und Kommunikation. Himmelwerk kombiniert die Anwendung mit temperaturgeführtem Prozess und Automation. eldec bietet angepasste Induktoren und Schutzgaskammern. Diese Bausteine können in einen eigenen Anlagenaufbau eingehen; die Gesamtverantwortung für Handling, Schutz und Abnahme muss ausdrücklich zugeordnet werden. [2][10][17]
Eingerichteter Arbeitsplatz. IEW dokumentiert unter anderem manuelle Werkzeuglötplätze und einen Arbeitsplatz für Edelstahlrohrbaugruppen. Ajax Tocco bietet Tischanlagen mit wechselbaren Vorrichtungen und internem Kühlkreis. Die Aufnahme und die Prozessfolge gehören hier bereits zur beschriebenen Lösung; Umfang und aktueller Ausführungsstand bleiben an das konkrete Angebot gebunden. [5][12][15]
Automatisierte Teilfolge. Ein Rundtaktfall von IEW und die integrierten beziehungsweise Drehteller-Systeme von Ajax Tocco erweitern das Handling. Verschiedene Lötstellen, manuelle Ergänzungen, Zuführung und Umrichter sind dabei eigene Konfigurationen. Die angegebenen Beispielzyklen lassen sich weder addieren noch ohne das zugehörige Bauteil auf einen anderen Auftrag übertragen. [5][13][14]
Bei Ajax Tocco erscheinen Temperaturregelung und Datenerfassung ausdrücklich als wählbare Ausbauten. Im Lötanlagensystem wird Drahtzuführung beschrieben und zugleich als Option aufgeführt. Für den Einkauf zählt daher die bestätigte Lieferliste. Ein übernommener historischer Steuerungsname ist keine Zusage für eine heute gelieferte Steuerung. [12][13]
Atmosphäre und Nachweis früh festlegen
Eine empfindliche Oberfläche braucht Schutzgas
Eine Gasleitung allein schafft noch keine definierte Atmosphäre an der Fuge. Kammer oder Abdeckung, Restluft, Gasqualität sowie Vor- und Nachfluten gehören in die Auslegung. IEW beschreibt entsprechende Ablaufbausteine; Himmelwerk und eldec ordnen Schutzgas dem konkreten Prozess beziehungsweise Werkzeug zu. Ajax Tocco nennt Gassteuerung und -überwachung. Welche Ausführung zur realen Geometrie passt, bleibt Gegenstand des Versuchs. [5][11][17][15]
Die Verbindung soll automatisch freigegeben werden
Ein eingehaltenes Temperaturfenster oder ein aussortiertes Teil mit abweichenden Parametern ist ein Prozessbefund. Ob damit alle entscheidenden Fugenfehler erkannt werden, muss mit repräsentativen Gut- und Fehlteilen geprüft werden. Benetzung, Querschliff, Festigkeit, Dichtheit oder elektrische Eigenschaften verlangen den jeweils passenden Abnahmeplan. Die vorliegenden Angebote belegen keine allgemeine automatische Vollprüfung jeder Lötverbindung.
Vakuum ist gefordert
Dann muss auch der tatsächliche Wärmemechanismus und Anlagenumfang neu geprüft werden. Ein dokumentierter Vakuum-Chargenofen wird durch den Firmennamen eines Induktionsanbieters nicht zum belegten direkt induktiven Lötplatz. Diese Anforderung bleibt im vorliegenden Vergleich ausdrücklich unbestätigt; eine getrennte Ofen- oder Fremdleistungsroute kann sachlich passend sein.
Ein qualifizierter bestehender Prozess kann genügen
Eine vorhandene Flamme, ein Ofen oder ein bestehender Induktionsplatz bleibt sinnvoll, wenn er die festgelegte Fuge, Teilefunktion und Produktionsfolge bereits beherrscht. Eine externe Lötleistung kann eine weitere Beschaffungsroute sein. Der Vergleich muss dasselbe Originalteil, denselben Prüfplan und den vollständigen Zyklus einschließlich Be- und Entladen berücksichtigen. Aus Gerätewirkungsgrad oder kurzer Heizzeit folgt keine allgemeine Wirtschaftlichkeitsrangfolge.
Bei einer neuen Induktionslösung zählen auch Induktorzugang, Wärmeleitung in empfindliche Nachbarzonen, Kühlung und eine zuverlässige Temperaturmessstelle. Ein Pyrometer muss zur Oberfläche und zur Optik passen. Die Sicht auf die Oberfläche ist kein unmittelbarer Blick in jede innere Fugenstelle. [4][9]
Probleme, Angebote und Marken
Vergrössern, um die Beschriftungen zu lesen.
Der spärliche Trends-Begriffsproxy liegt für Ajax Tocco und eldec über dem Aufgabenbegriff. Die neutralen Suchfenster nennen dagegen vor allem IEW. Diese unterschiedlichen Ausschnitte messen weder Lötqualität noch Lieferfähigkeit; breite Markennamen und kleine Reihen begrenzen ihre Aussage.
Mit Originalteil und Lieferliste entscheiden
Engineering und Qualität definieren Werkstoffpaarung, Lot, Spalt, Oberfläche und die verlangte Verbindungseigenschaft. Produktion und Automation ergänzen Aufnahme, Zugänglichkeit, Gasfolge, Messstelle, ganze Zykluszeit sowie Anlauf, Unterbrechung und Wiederanlauf. Einkauf bindet genau diese Ausführung samt Kühl-/Versorgungsanschlüssen, Schnittstellen, Betreuung und Abnahme.
Der entscheidende Versuch verbindet die reale Wärmefolge mit der anschließenden Fugenprüfung. Ein angebotener Anwendungstest oder eine Prüfplanung ist ein sinnvoller nächster Schritt, aber kein bereits vorliegender Kunden-Leistungsnachweis. [7][8][16]
Quellen & Methode
Suchfragen und Datengrundlage
Die dokumentierten Länder werden gleich gewichtet; innerhalb jedes Landes die vorab registrierten Suchvarianten ebenfalls. Gezählt werden Markennennungen je tatsächlich erfasstem Treffer (n/N), einmal je Marke und Treffer. Quelle und N sind pro Query dokumentiert; die Reihenfolge gehört zum jeweiligen Suchdienst. Die Linien zeigen hier die beobachtete Suchhäufigkeit; der vollständige SEO/GEO-Index bleibt separat unbekannt.
- Die definierte metallische Fügezone induktiv löten / CH: Induktionslöten Metallbauteile Anlage Schweiz (N=18)
- Die definierte metallische Fügezone induktiv löten / DE: Induktionslöten Metallbauteile Anlage Deutschland (N=19)
- Die definierte metallische Fügezone induktiv löten / AT: Induktionslöten Metallbauteile Anlage Österreich (N=19)
Teilnehmer, Angebote und Aussagegrenzen
Fünf vollständige vorhandene Firmenintakes und ihre KOMs bilden die Zulassungsbasis. IEW erscheint einmal unter seinem tatsächlichen Namen als technische Vergleichsreferenz für dokumentierte manuelle, Schutzgas- und Rundtaktfälle. Das ist keine unabhängig gemessene Marktführerschaft. Nicht passende Firmenangebote und neue Suchtreffer erweitern diesen Teilnehmerkreis nicht.
Die Produktfunktionen bleiben Herstellerangaben; eigene Kundenversuche und ein gemeinsamer Leistungstest liegen nicht vor. Fünfzehn Herstelleroriginale wurden am Prüftag gesichert. Bei drei Himmelwerk-Seiten scheiterte der Direktabruf technisch; die aktuelle offizielle Textansicht und die genau gebundenen Originale vom 20.10.2026 wurden getrennt verwendet. Optionen, historische Steuerungsstände, lokale Lieferrollen und konkrete Fälle werden nicht zu einem gemeinsamen Maximalversprechen verbunden.
Der Vergleich verwendet qualitative Lieferstatus. Die Eingaben bleiben im Arbeitsspeicher; es ist keine Erfassung oder Übermittlung angeschlossen. Der enge technische Angebotsfit im DON wird separat begründet und nicht aus diesen Status berechnet.
Suchwahrnehmung und Grenzen
Originale Google-Trends-CSV-Dateien: Websuche, Kategorie Unternehmen und Industrie, CH/DE/AT, 261 gemeinsame vollständige Wochen vom 17.10.2021 bis 11.10.2026. Begriffe: Plustherm, IEW Induktion, Himmelwerk, Ajax Tocco, eldec, Induktionslöten; Referenz ist in jedem Panel dasselbe Unternehmensthema Bühler Holding. Die Begriffssumme wird im Land durch die Referenzsumme geteilt; anschließend werden die Länder gleich gewichtet.
Fehlgeschlagene Mehrbegriff-Panels wurden mit denselben registrierten Begriffen und derselben Referenz in Zwei- beziehungsweise Fünfbegriff-Panels ergänzt. Ursprüngliche Fehler bleiben dokumentiert; fehlende Reihen wurden nicht mit null aufgefüllt. Kleine, gerundete Reihen, unterschiedliche Panelnormalisierung und kleine Referenznenner begrenzen die Aussage. Suchbegriffe und Unternehmensthema werden unterschiedlich gemessen. Homonyme sind möglich; Plustherm kann auch die eigenständige österreichische Gesellschaft bezeichnen. Dies sind keine juristisch eindeutigen Bekanntheits-, Marktanteils- oder absoluten Nachfragewerte. LinkedIn und Mischindex bleiben unbekannt.
Suchnennungen nach LG-DON-ASSOC-001/2.0: bereitgestellter Suchdienst, vorab registrierte Query „Induktionslöten Metallbauteile Anlage“ jeweils mit Schweiz, Deutschland oder Österreich. Tatsächliche URL-deduplizierte Fenster: N=18/19/19. Titel, URL und erfasster Anfangssnippet bilden dieselbe Nennungsbasis für alle Identitäten. Unpassende Reparatur-, Elektronik-, Allgemeintechnik- und andere Treffer bleiben im Fenster. Treffer der eigenständigen österreichischen Plustherm-Gesellschaft ohne ausdrücklichen Bezug auf Point AG oder plustherm.ch zählen nicht als Nennung des Schweizer Teilnehmers. Die Toolreihenfolge ist kein Google-Rang; Länderwörter beweisen keinen lokalisierten Suchindex. Vollständiges SEO/GEO-C und echte GEO-Antworten bleiben unbekannt.
- Plustherm Point · Plustherm - Induktionserwärmung - Induktives Löten
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Plustherm Point · Induktive Sonderanlagen 5-600kW
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Plustherm Point · Plustherm - Induktorenbau
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Plustherm Point · Zubehör für Induktionsanlagen
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - IEW · Lötanlagen und Anwendungsfälle
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - IEW · Induktorenentwicklung
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - IEW · Anwendungstest
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - IEW · Engineering
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Himmelwerk · Spektralpyrometer
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Himmelwerk · Smart Automation
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Himmelwerk · Induktionslöten
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Ajax Tocco · Einfach-Tischlötanlage - Induktionslötanlagen - Produkte - AjaxTOCCO Magnethermic GmbH
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Ajax Tocco · Lötanlagensystem - Induktionslötanlagen - Produkte - AjaxTOCCO Magnethermic GmbH
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Ajax Tocco · Drehteller-Lötanlage - Induktionslötanlagen - Produkte - AjaxTOCCO Magnethermic GmbH
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Ajax Tocco · Lötvorrichtungen - Induktorbau - Produkte - AjaxTOCCO Magnethermic GmbH
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - Ajax Tocco · Induktive Löttechnik - Prozessentwicklung - AjaxTOCCO Magnethermic GmbH
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - eldec · Induktoren und Schutzgaskammern
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation. - eldec · Induktives Löten
Originalquelle · geprüft 21.10.2026. Öffentliche Herstellerdokumentation.